 智建机械

钢筋笼对接的顺畅度,藏在前道端头加工里
公司新闻 517
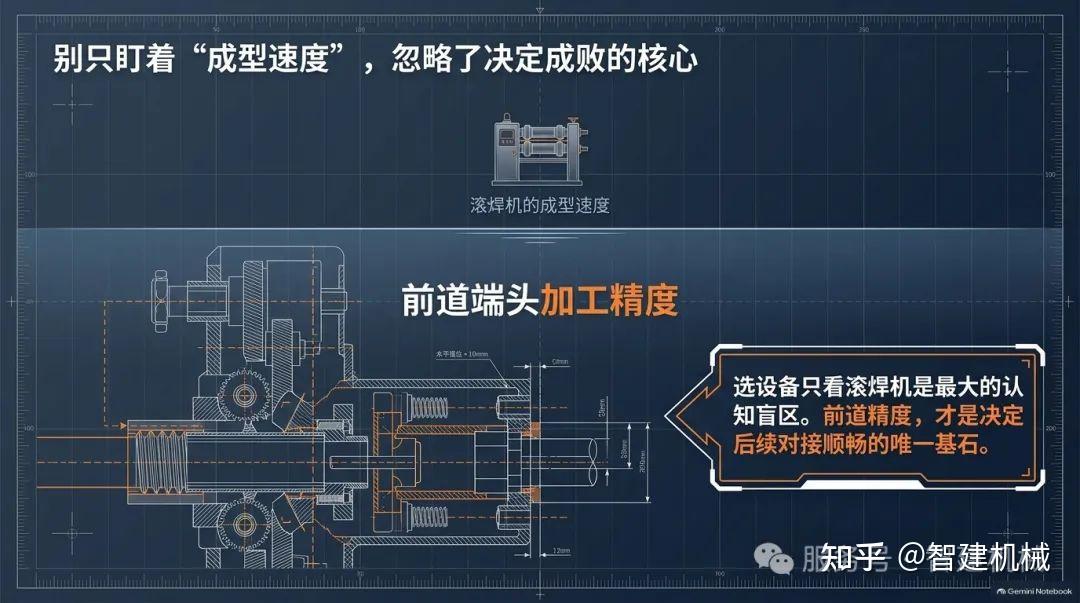
干桩基的都有体会,钢筋笼现场对接最耽误事的往往不是焊接速度,是端头不对位。套丝深浅不一、端面倾斜、主筋错位,两节笼对着半天拧不上,强拧到位扭矩也达不到要求,验收时反复整改。很多人选设备只盯着滚焊机的成型速度,其实前道端头加工的精度,才是决定后续对接顺不顺畅的关键。
01
端头整合进线:一次走完
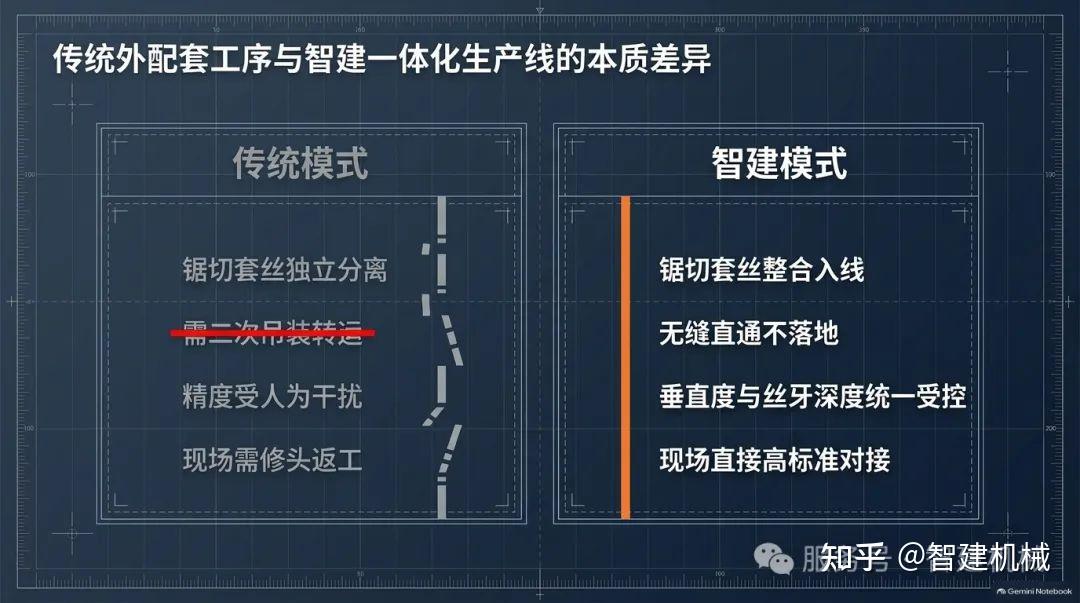
智建这套钢筋笼焊接工作站,没有把锯切套丝当成独立的外配套工序,而是直接整合进整条生产线里。原材经振散分料、阶梯上料后,直接进入伺服锯切套丝单元,定尺、切断、套丝、端头打磨一次走完,中间不用二次吊装转运,端面垂直度与丝牙深度统一受控。加工好的主筋通过爬升机构直接送入焊接平台,自动对齐定位,主筋对接由机械控制扭矩,质量一致性有保障。
02
源头控精度:对接不修头
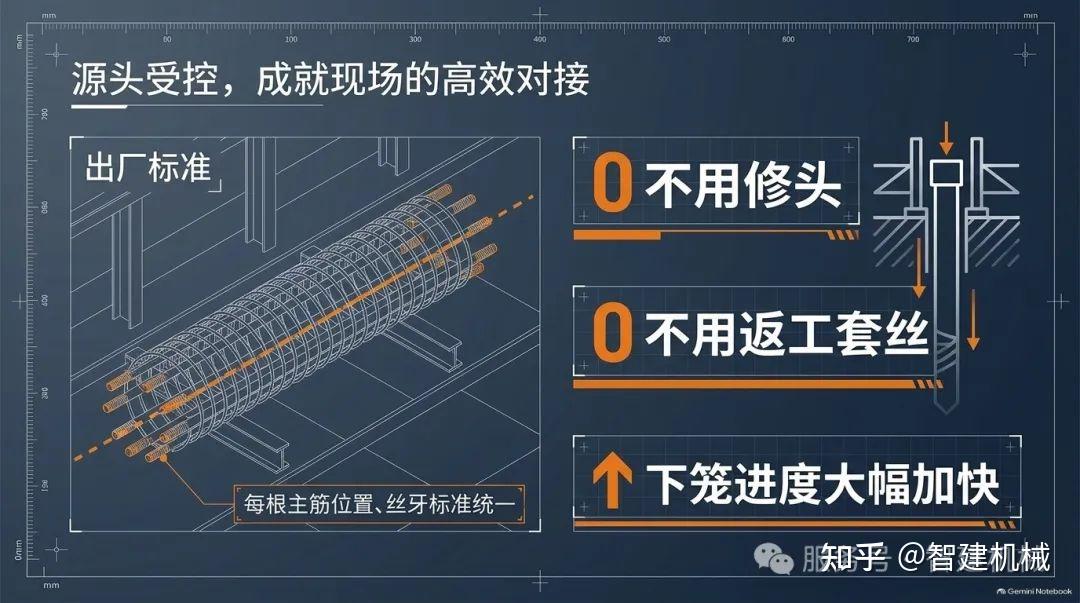
这样的整线设计,不单是焊接工位的质量稳定,整根笼子的端头精度从源头就得到控制。成品笼运到现场对接,每根主筋的位置、丝牙标准统一,对接效率高,不用修头、不用返工套丝,下笼进度也能相应加快。
03
结语:质量是整条链路的事
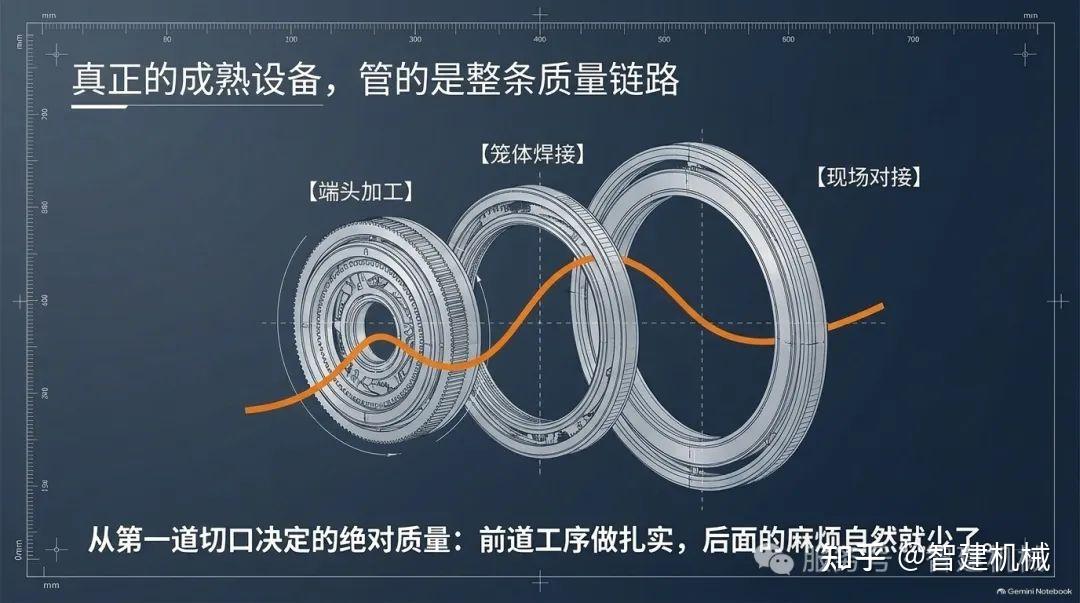
说到底,一套成熟的钢筋笼加工设备,不该只管中间成型的那段。从端头加工到笼体焊接再到现场对接,质量是整条链路传递下来的。前道工序做扎实了,后面的麻烦才会少。
提交咨询信息
咨询热线:0731-1234567
我们收到后将会在24小时内回复您