 智建机械

工序衔接的内耗,才是钢筋笼加工隐形的成本
公司新闻 629
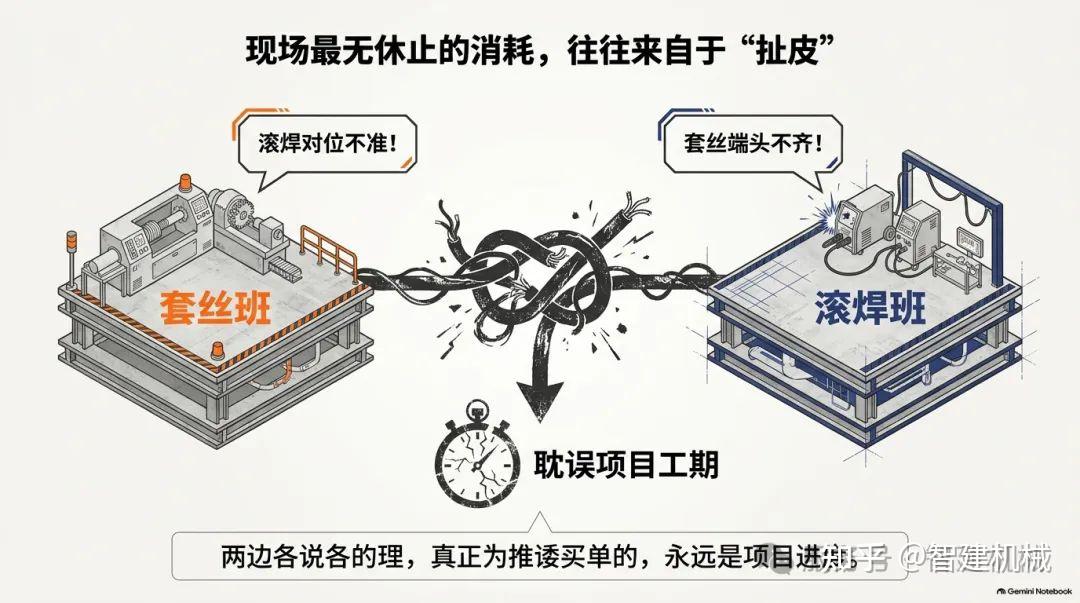
干桩基钢筋加工的,大多遇到过班组扯皮的事。套丝班说滚焊对位不准,滚焊班说套丝端头不齐,真到现场对接出了问题,两边各说各的理,最后耽误的还是项目工期。
传统加工模式里,锯切套丝和笼体成型是两道独立工序,各管一段,中间隔着二次转运、人工交接,责任边界模糊,算下来协同成本其实不低。
01
一套系统:消除交接空白
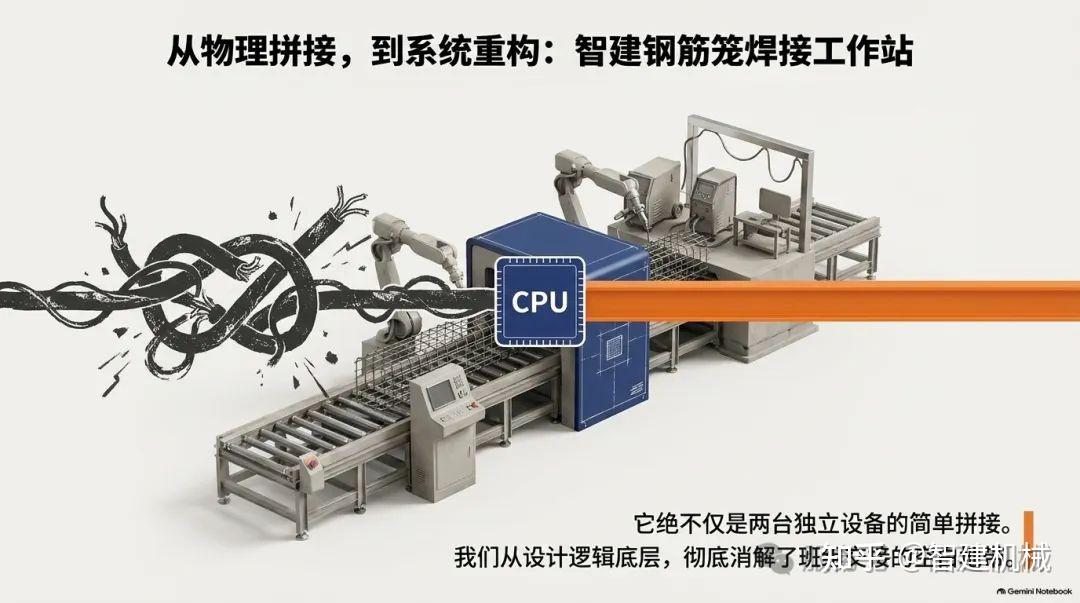
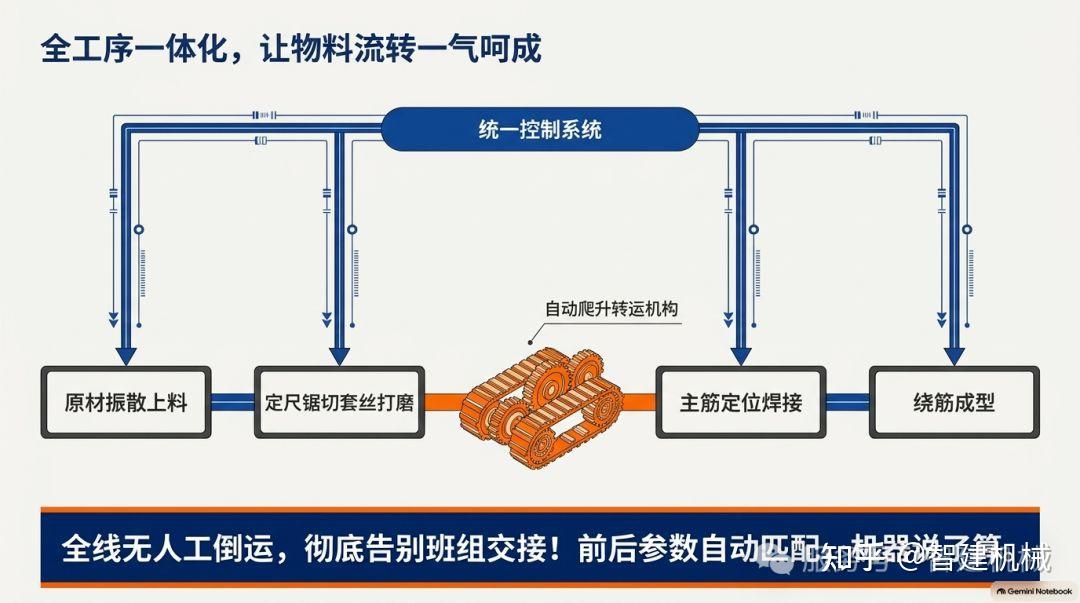
智建这套钢筋笼焊接工作站,从设计逻辑上就消解了这个问题。它不是两台独立设备的简单拼接,而是从原材振散上料、定尺锯切套丝打磨,到主筋定位焊接、绕筋成型,全工序纳入一套控制系统,前后参数自动匹配,中间靠自动爬升转运机构衔接,没有人工倒运,也没有班组交接的空白地带。
02
节拍统一:质量直接可溯
端头加工完成后直接送入焊接工位,端面精度、丝牙状态与后续定位工序精准对应,出现质量问题可直接追溯到对应工位参数,不用相互推诿。整条线节拍统一,前道出料速度匹配后道焊接节奏,既不会堆料待工,也不用为了赶进度牺牲标准。
03
结语:省下管理损耗
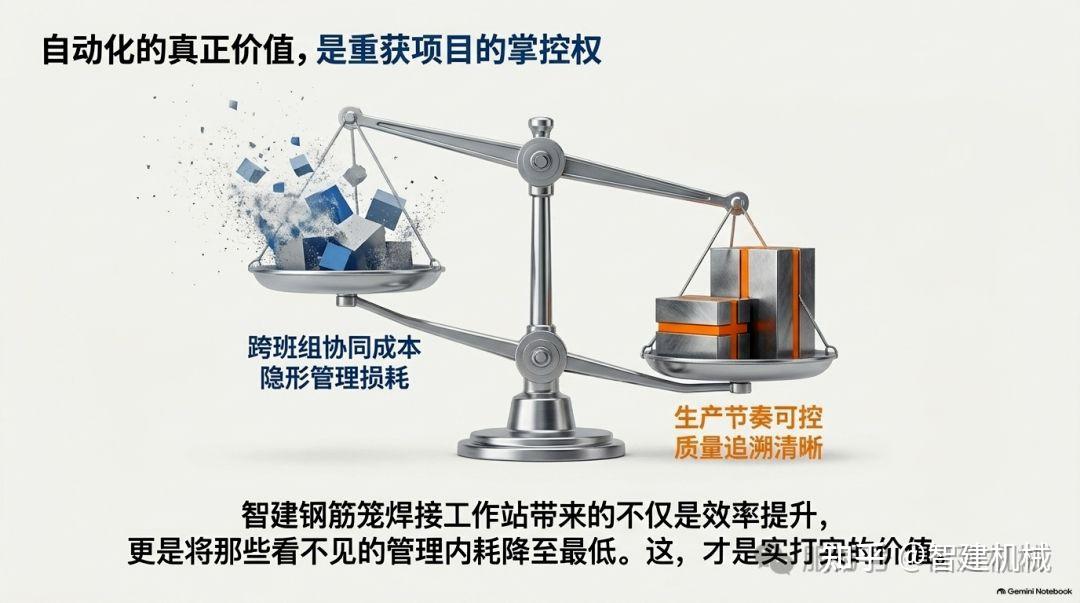
对项目而言,少了一道跨班组的协调成本,质量追溯清晰,生产节奏可控,这些看不见的管理损耗降下来,才是自动化产线实打实的价值。
上一篇: 多桩径混产的效率,藏在无模具换型里下一篇: 梁型切换的效率差,藏在参数化与模具化的距离里
提交咨询信息
咨询热线:0731-1234567
我们收到后将会在24小时内回复您