 智建机械

钢筋笼的对接效率,藏在前后工序的基准统一里
公司新闻 647
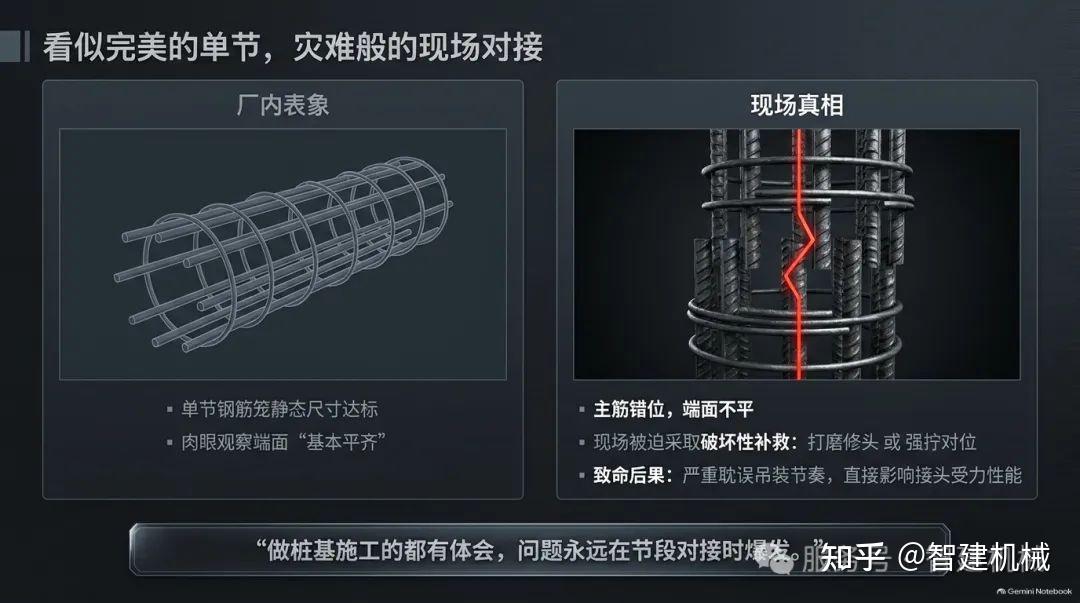
做桩基施工的都有体会:单节钢筋笼看着尺寸达标,一到现场节段对接就容易出状况。主筋错位、端面不平,要么打磨修头,要么强拧对位,耽误吊装节奏不说,还影响接头受力性能。
很多人觉得对接不顺是成型工序没做好,其实根子往往在更前端。传统模式里,锯切套丝和笼体成型分属两套工序、各管各的精度,长度基准不统一,端面垂直度、丝头位置的偏差,到成型工位已经没法修正,只能带到现场去消化。
01
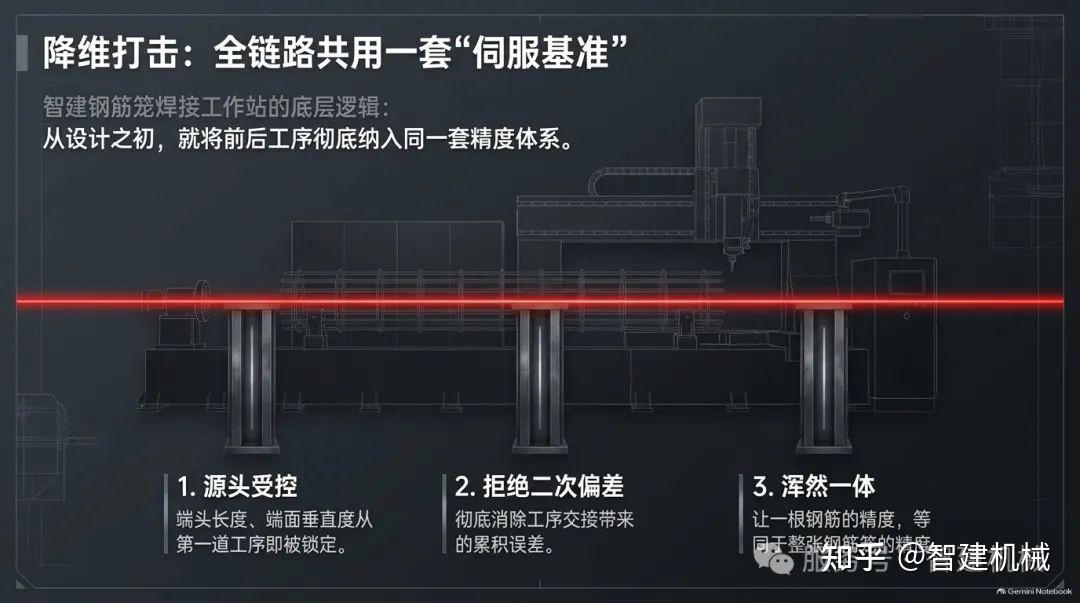
全链路共用一套伺服基准
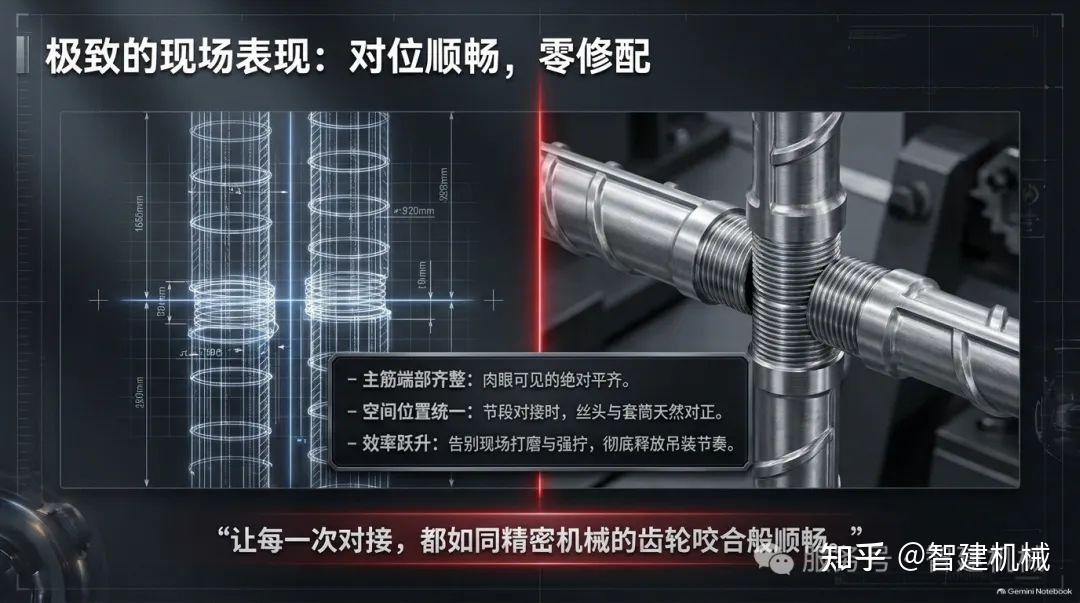
智建这套钢筋笼焊接工作站,从设计上就把前后工序纳入了同一套精度体系。原材定尺、锯切套丝、主筋定位焊接到绕筋成型,全链路共用一套伺服基准,端头长度、端面垂直度从源头就受控,不会因为工序交接产生二次偏差。做出来的笼子,主筋端部齐整、位置统一,节段对接时对位顺畅,不用额外修配。
02
结语:误差不累积不转嫁
往深了说,一套好的加工装备,价值从来不只限于自身工序的快慢。当加工基准沿着工序连贯传递,误差不累积、不转嫁,下游的吊装、对接、验收都跟着省心,这才是一体化产线真正的隐性价值。
提交咨询信息
咨询热线:0731-1234567
我们收到后将会在24小时内回复您